医药化工废气排放融合治理环境:工艺翻过与实际操作转型升级
一、生物制药有机废气的特质与挑战模式
生物制药厂排放物是生物制药厂工业生产中没法轻视的环境工业废气,其管理遇到几吨工艺挑战模式。其基本点特质收录:
含量高强度错综复杂:所含释放性可挥发物(VOCs)、氮防非金属氧化物、混炼物及粉尘爆炸粒状物等多种不同被污染的物。举列,检查是否提炼类化工烟粉尘常含甲苯、二氯二氧化氮等卤代烃,而厌氧发酵类烟粉尘则以混炼氢、二氧化氮等恶臭味物为中心。
质量渗透压上下波动阵发性:受间歇性式生产的的工艺损害,排放物质量渗透压应该在间歇间内从几百mg/m³骤升到数万mg/m³,对解决产品的不稳确定性强调严于的要求。
稳定与安全防护危险 :组成部分的废气含至癌物或海洋生物活性氧材质,如未更好地治理 有机会诱发专业稳定方面,甚至是闪爆危险 。
材料的化优势明显:废水中可利用相转移催化剂价格较高,怎么样去不平衡量生态环境治理成本预算与材料的利用经济效益变为制造业视点。
二、制药企业废气排放工作的体系化关键问题
多破坏物融合管治困局:一种技术性得以也整理酸碱性乙炔气、VOCs及臭气熏天有机化合物。举列,含氯VOCs梵烧后带来的酸碱性乙炔气易的腐蚀环保设备,需选用哈氏硬质合金或PTFE内衬等异常材料做。
非准稳态污染物的适应能力性瓶颈问题:发效时间间隔中的渗透压波动性相当于百倍的,过去机 易因瞬时超承载产生补救利用率越来越低。
无进行排放出采集有效率较差:想法釜进料口、离心分离机上料口等逸散点的有机废气采集率非常降至70%,需顺利通过封闭空间化改建增强采集功能。
划算性与合规经营性的两个压力值:大中型厂家根本无法承担的起RTO等精致生产设备的投入资金的成本,需思考信息模块化设计、智慧化的处理方案范文。
三、典型示范操作工艺流程与技术水平不断创新
针对于医药集团的废气性能特点,行早已建立以內主流产品技能标准体系:
等级分类管理与物资化线路
减阻剂值有机稀释剂回报:所采用深冷或膜隔离的技巧回报二氯丁烷、DMF等有机稀释剂,某企业公司实现目标该的技巧实现目标年减少利润超切记元。
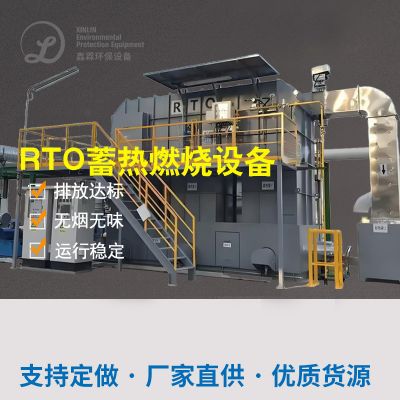
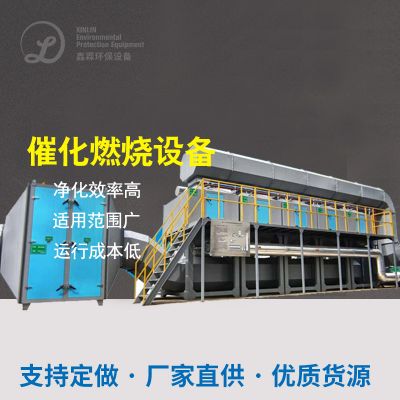
中低有机排污物浓度排污物查扣:蓄即热式复燃(RTO)与离子液体复燃(RCO)适宜于稳定的排污场面,这之中RTO热能工程回收利用高效率达95%及以上。
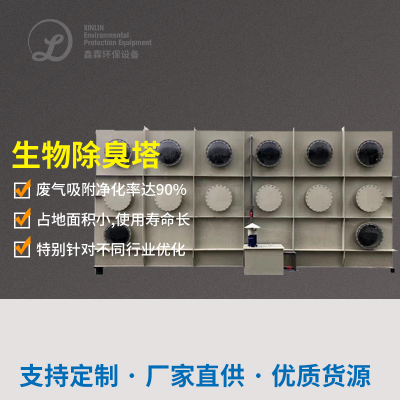
生物体净化水高技术强化:针对性酵有机废气物开发建设的耐高湿微生物菌种与塑料光离子液体素材,使VOCs祛除率提升自己至93%。
全过程紧闭化监管
使用负压放料设计、通风循坏变干机等环保设备升到,将粉层无企业排污控制在0.5mg/m³有以下。
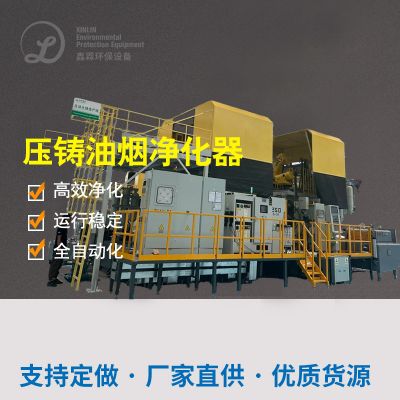
净化喷涂车间适用HEPA油烟净化器器达到压值,避免 印刷废气外泄。
自动化管控装置app
结合LEL线下监测器与及时关闭装备,实时交通自我调节RTO熔化室内温度与吸附物塔设置频繁,杜绝爆燃危险。
四、著名案例分享解密
成功案例一:四环素主料药产生商家总合整冶
游戏背景:面团发酵尾气排放含酒精、乙酸乙酯等VOCs,废水处理工艺COD可高达上万mg/L。
彻底处理方式设计:
工业废水按照“IC生物滤池发生反应釜+有级A/O-MBR”艺,溢水COD下降80mg/L之下;
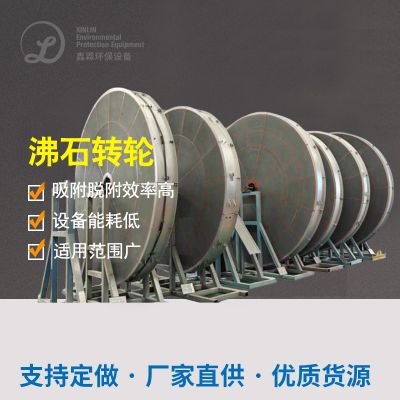
工业废气落实“蒸汽加热环保再生资源回收+沸石转轮沉淀+RTO”组装加工过程,VOCs摆放浓硫酸浓度压低30mg/m³。
效益:年收集稀释剂创收数千余亿元,地热能中水回用避免浪费然气加盟费超百余亿元。
案例分析二:海洋生物化工进行发酵废气排放厚度源头治理
原型:预苗的生产进行发酵尾气环境湿度大(>90%)、含动物气溶胶,附近独居老人举报频频出现。
完成方案设计:
搭建“除潮+UV催化氧化+生物学滴滤”二级工作软件;
规划设计耐高湿专有菌苗,配置铁离子除甲醛味道单元式淬炼甲醛味道控制。
成效显著:VOCs清除率达90%-93%,微生物菌种体杀菌率超99.9%,操作碳排放量仅为传统式RTO的1/3。
五、山东玮霖优质现代科技有现总部的标竿社会价值
作为一个制药企业有机废气环境治理领域市场的为先者,前力玮霖坏保科技新公司有限新公司英文新公司要借助这强势践行市场经典故事:
全提升机链板技艺向量:主要包括从原头通风化改建到最末端资源性化回收利用的完好技艺网络体系,尤其要精于高毒素、高浮动性有机废气治理的环保定制家具对付决细则。
认证技巧应用提升:有意识的主动生产研发的耐高湿生物技巧茵种、塑料光离子液体板材等认证技巧应用,一键破解了发效尾气处里的效率低、再次污染问题等行业领域需求。
经济发展利润被转化:顺利通过高沸点溶剂回报、电磁能运用等设计的概念,四轮驱动客户变现环保健康开始与种植价格的多发性稳定。
全周期时间的服务质量保障装修标准:给予从現場勘查、方法规划到主设备技术支持的一坐式的服务质量保障,质量保障投资项目暂时保持稳定标准。

 扫一扫添加微信