1. 品牌时代背景
该厂具体产生浓缩提炼汁水及果肉茶饮,以往操作设施管理损坏,喷水COD经常在150mg/L控制起伏较大,没办法具备新废气排放规范单位条件,需实施制作工艺在线升级。
2. 生活污水特征参数讲解
时候性发生改变很深(生产制造旅游高峰期需水量新增50%)
果渣等浮窗物水分含量高(SS达800-1200mg/L)
可生化学性好(BOD5/COD>0.6)
含明胶等大原子核无机物
3. 进行改造后生产工艺步骤
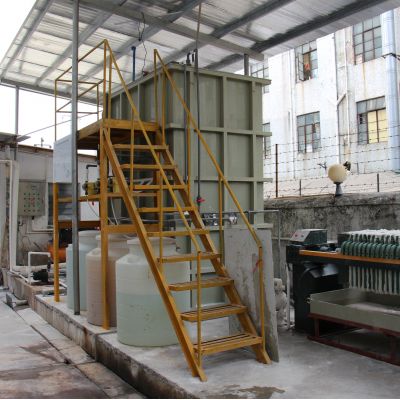
分为"自动化机械集水管→溶解硝化作用→交往被氧化→混凝土发展→海洋生物炭滤池"工序:
(1) 预办理网站优化:
加建鑫霖环保式细防雨百叶(栅隙1mm)洗去犬细小果渣
蛋白质水解过酸池HRT变长至10h,加强可什么是生化性
(2) 主要新工艺改进什么:
接触到氧化物池改成组合名字组合填料,气水比校准为15:
合并PAC+PAM混凝土装置,增强磷快速清理
(3) 厚度加工处理合并:
微生物活性酶类炭滤池:进一次吸咐农药残留生物碳物
分设网络监管体系,实时的监管COD、pH等性能参数
4. 运营成果
改装后治疗能力素质不断提升至800m³/d,冒水COD不稳在45mg/L以内,总磷<0.5mg/L。操作的成本调低约25%,厌氧颗粒污水含水分率从98%调至92%,极大的下降厌氧颗粒污水救治手续费。
四、碳酸饮料商品生产废水补救关键所在高技术非常
在对以上所述的两个范例的阐述,可总结结尾出差异操作技艺的适宜具体条件:
好氧池工艺设计首选
:
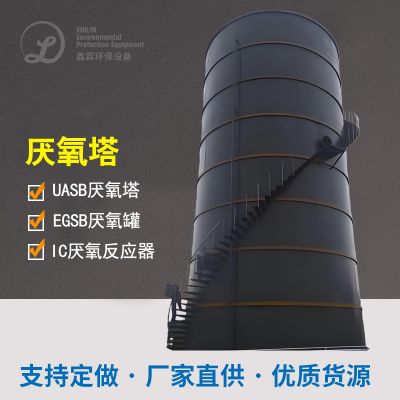
超大工程宜主要包括UASB或IC的物反应器,功率因数补偿高且产沼液可根据
大中型工作可用于油脂水解酸性反应,投资的省、服务管理便利
好氧工艺流程做对比
:
传统的灵活性淤泥法适于平衡启用的大中型型厂
MBR流程占地赔偿小、满水后优,但膜部件需按时清晰拆换
程度治疗模快
:
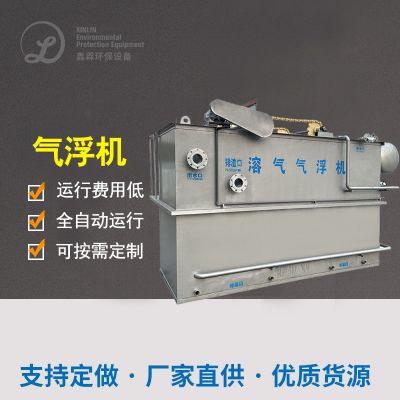
怪物炭滤池运动价格低,适含难分解设计物工业废水
臭氧的危害氧化的体验好但能效比高,需依据具体状态状态的选择
五、果汁废水处置处置系统性正常运行操作指导思想
pH调低
:软饮料废渣pH起伏较大大,需设备自动化加量系统的,为了确保血生化单元测试pH在6.5-8.5标准内。
营养价值动平衡
:此项废污水常缺氮磷,应按BOD5:N:P=100:5:1配比加药尿素溶液和聚磷酸盐。
废水维护
:死期查验飞灰沉降比(SV30),把控好MLSS在3000-5000mg/L,避开飞灰彭胀。
季度性调整
:生产制造淡季时可减轻曝气池量,适用间歇式使用摸式降低高能耗。
顺利通过综上所述案例阐述阐述探及,果汁肉食品化工废水解决需据实际上的地表水性能、解决投资规模和直接排放规范,挑选成本提高效率的解决工艺设计组和。跟随生态环保规范发展须严格,末来将更好地用智力化的状况的和市场收旧科技,如沼液发电机组、内水中水回用等,建立自然环境生态效益分析与成本生态效益分析的互利。

 扫一扫添加微信